
راهنمای جامع عیبیابی: چرا بلبرینگها داغ میشوند؟
داغ شدن بلبرینگ یکی از شایعترین مشکلاتی است که در صنایع، از ماشینآلات کشاورزی گرفته تا خطوط تولید سنگین، با آن مواجه هستیم. این پدیده نه تنها باعث کاهش طول عمر قطعه میشود، بلکه میتواند منجر به توقفهای ناگهانی و پرهزینه در خط تولید گردد. در این مقاله تخصصی، به بررسی ۵ عامل کلیدی که منجر به تولید حرارت غیرعادی در بلبرینگها میشود، میپردازیم.
۱. چالش روانکاری: فراتر از مقدار
اولین و فریبندهترین دلیل داغ شدن بلبرینگ، مسئله روانکاری است. برخلاف تصور عموم که فکر میکنند گریس بیشتر مساوی است با کارکرد روانتر، پر کردن بیش از حد محفظه بلبرینگ یکی از عوامل اصلی افزایش دماست. وقتی فضای خالی برای حرکت گریس وجود نداشته باشد، ساچمهها مجبور میشوند گریس را به طور مداوم هم بزنند (Churning). این همزدنِ مداومِ سیالِ غلیظ، اصطکاک داخلی خود گریس را به شدت بالا برده و حرارت زیادی تولید میکند. معمولاً پر کردن ۳۰ تا ۵۰ درصد فضای خالی محفظه کافی است. البته استفاده از روانکار نامناسب، گریسهایی با ویسکوزیته اشتباه یا حتی خشک کار کردن بلبرینگ نیز به دلیل تماس مستقیم فلز با فلز، بلافاصله منجر به افزایش شدید دما میشود.
۲. لقی داخلی و انبساط حرارتی
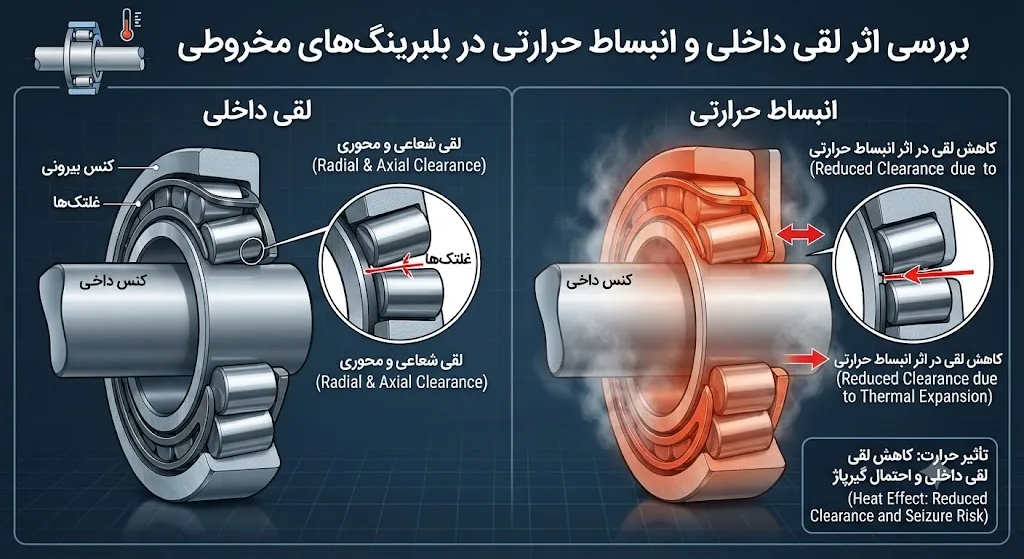
علاوه بر روانکاری، انتخاب نادرست لقی داخلی (Clearance) عامل پنهان دیگری برای افزایش دماست. در حین کارکرد، به دلیل اصطکاک طبیعی و همچنین دمای محیط، اجزای فلزی بلبرینگ دچار انبساط حرارتی میشوند. معمولاً رینگ داخلی (چون روی شفتِ در حال چرخش است) بیشتر از رینگ خارجی منبسط میشود. اگر بلبرینگ با لقی داخلی مناسب (مثلاً کلاس C3 برای کارکردهای گرمتر) انتخاب نشده باشد، این انبساط باعث از بین رفتن کامل فضای آزاد بین ساچمهها و شیارها میشود. در این حالت، ساچمهها بین دو رینگ تحت فشار شدید (Preload ناخواسته) له میشوند که این موضوع اصطکاک را چند برابر کرده و یک چرخه معیوبِ تولیدِ حرارت ایجاد میکند که در نهایت به سرعت باعث داغ شدن و قفل کردن بلبرینگ میشود.
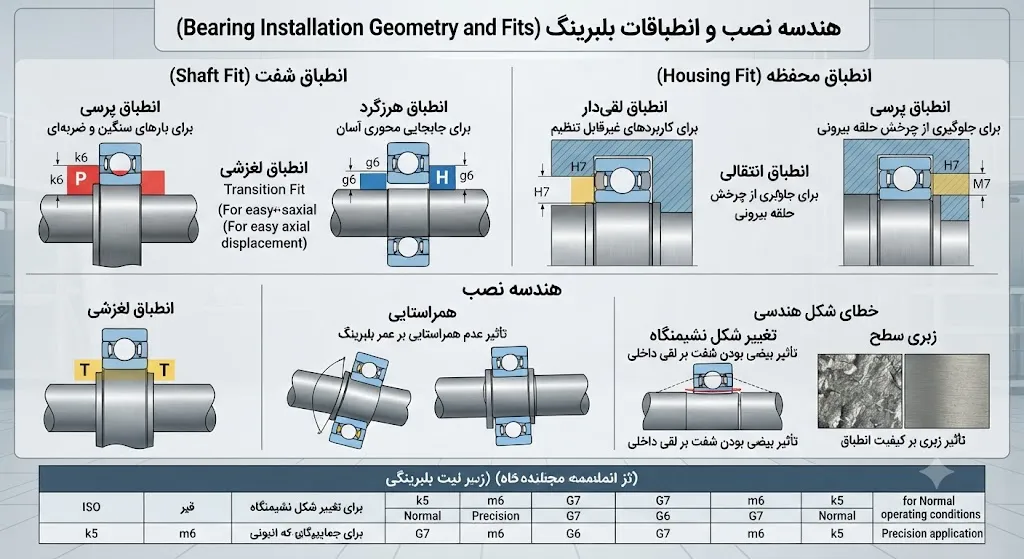
۳. هندسه نصب و انطباقات
حتی با داشتن بهترین روانکار و لقی صحیح، نحوه نصب میتواند تمام معادلات را به هم بریزد. اگر انطباق (Fit) شفت بیش از حد سفت باشد، رینگ داخلی به شدت کش آمده و باز هم لقی داخلی از بین میرود. از سوی دیگر، اگر شفت و هوزینگ (محفظه) همراستا نباشند (Misalignment)، بار به صورت نامتقارن به یک سمت از شیار و ساچمهها وارد میشود. این عدم تقارن باعث میشود ساچمهها به جای غلتش خالص، روی شیارها کشیده شوند (لغزش). همچنین ضربه زدن با چکش هنگام نصب، باعث ایجاد چالههای میکروسکوپی روی شیارها میشود. هرگونه تغییر در هندسه دقیق و توزیع یکنواخت بار، اصطکاک موضعی را افزایش داده و بلافاصله به شکل حرارتِ غیرعادی خودش را نشان میدهد.
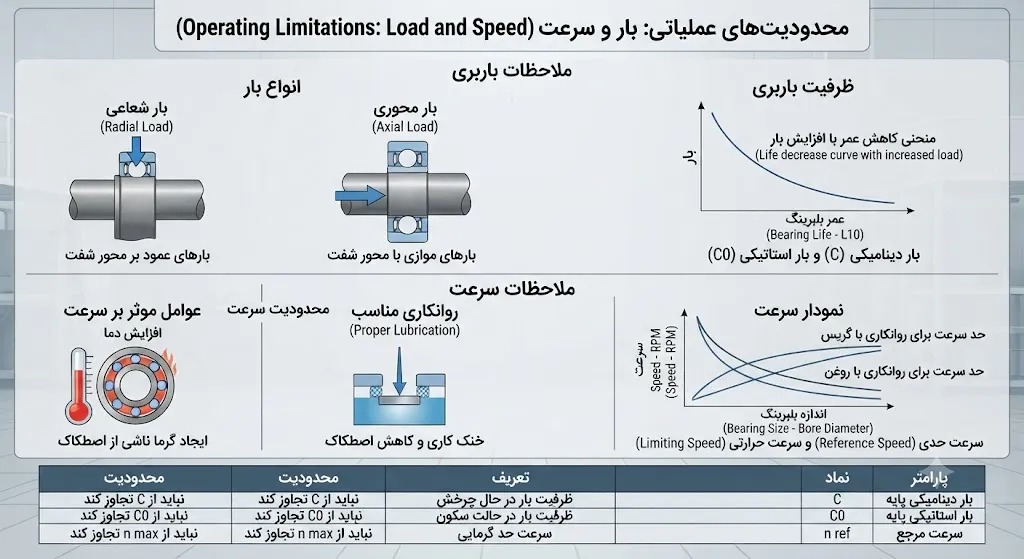
۴. محدودیتهای عملیاتی: بار و سرعت
در مرحله کارکرد نیز، عبور از محدودیتهای طراحیِ قطعه، مستقیماً به حرارت تبدیل میشود. هر بلبرینگ برای تحمل میزان مشخصی از بار (شعاعی یا محوری) و حداکثر سرعت دورانی (RPM) طراحی شده است. اعمال بار بیش از حد، باعث تغییر شکل الاستیکِ بیش از اندازه در نقطه تماس ساچمه و رینگ میشود. این خمش و بازگشتِ مداومِ فلز در دورهای بالا، خستگی متریال و گرمای ناشی از اصطکاک غلتشی را به شدت بالا میبرد. همچنین چرخش در سرعتهای بالاتر از حد مجاز، باعث سر خوردن ساچمهها به جای غلتیدن و بالا رفتن دمای قفسه (Cage) میشود که در نهایت حرارت تولید شده از توان خنکشوندگیِ سیستم فراتر میرود.
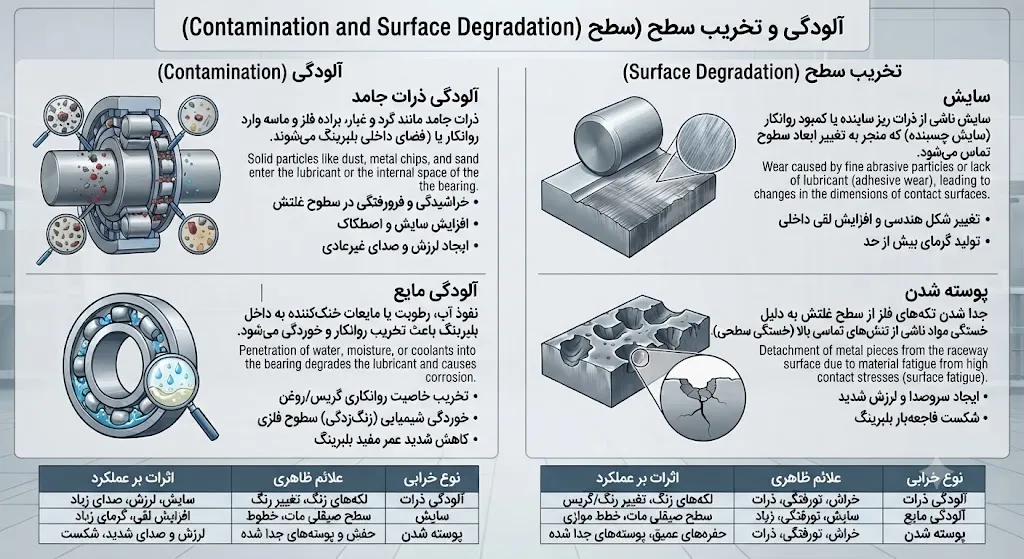
۵. آلودگی و تخریب سطح
در نهایت، آخرین تیر خلاص به یک بلبرینگ که منجر به افزایش شدید دما میشود، نفوذ آلودگی است. اگر کاسهنمدها یا آببندها آسیب ببینند و ذرات گرد و غبار، براده یا رطوبت وارد بلبرینگ شود، دو اتفاق مخرب رخ میدهد. اول اینکه رطوبت باعث زنگزدگی میکروسکوپی روی سطوح صیقلی شده و ذرات خارجی مثل سنباده بین ساچمه و شیار عمل میکنند که نتیجه آن سایش شدید و تولید حرارت است. دوم اینکه این ذرات با گریس ترکیب شده و خاصیت روانکاری آن را از بین میبرند و آن را به یک خمیر ساینده تبدیل میکنند. در این حالت سطح فلز به سرعت تخریب شده، صدا و لرزش بالا میرود و قطعه به دلیل اصطکاک کنترل نشده، به شدت داغ کرده و از بین میرود.
نتیجهگیری:
داغ شدن بلبرینگ نشانهای حیاتی از وجود یک اختلال در سیستم است. با رعایت اصول صحیح روانکاری، انتخاب لقی مناسب، نصب دقیق، عدم عبور از محدودیتهای عملیاتی و اطمینان از سلامت آببندها، میتوان عمر مفید این قطعات حیاتی را به طرز چشمگیری افزایش داد.
دیدگاه خود را بنویسید